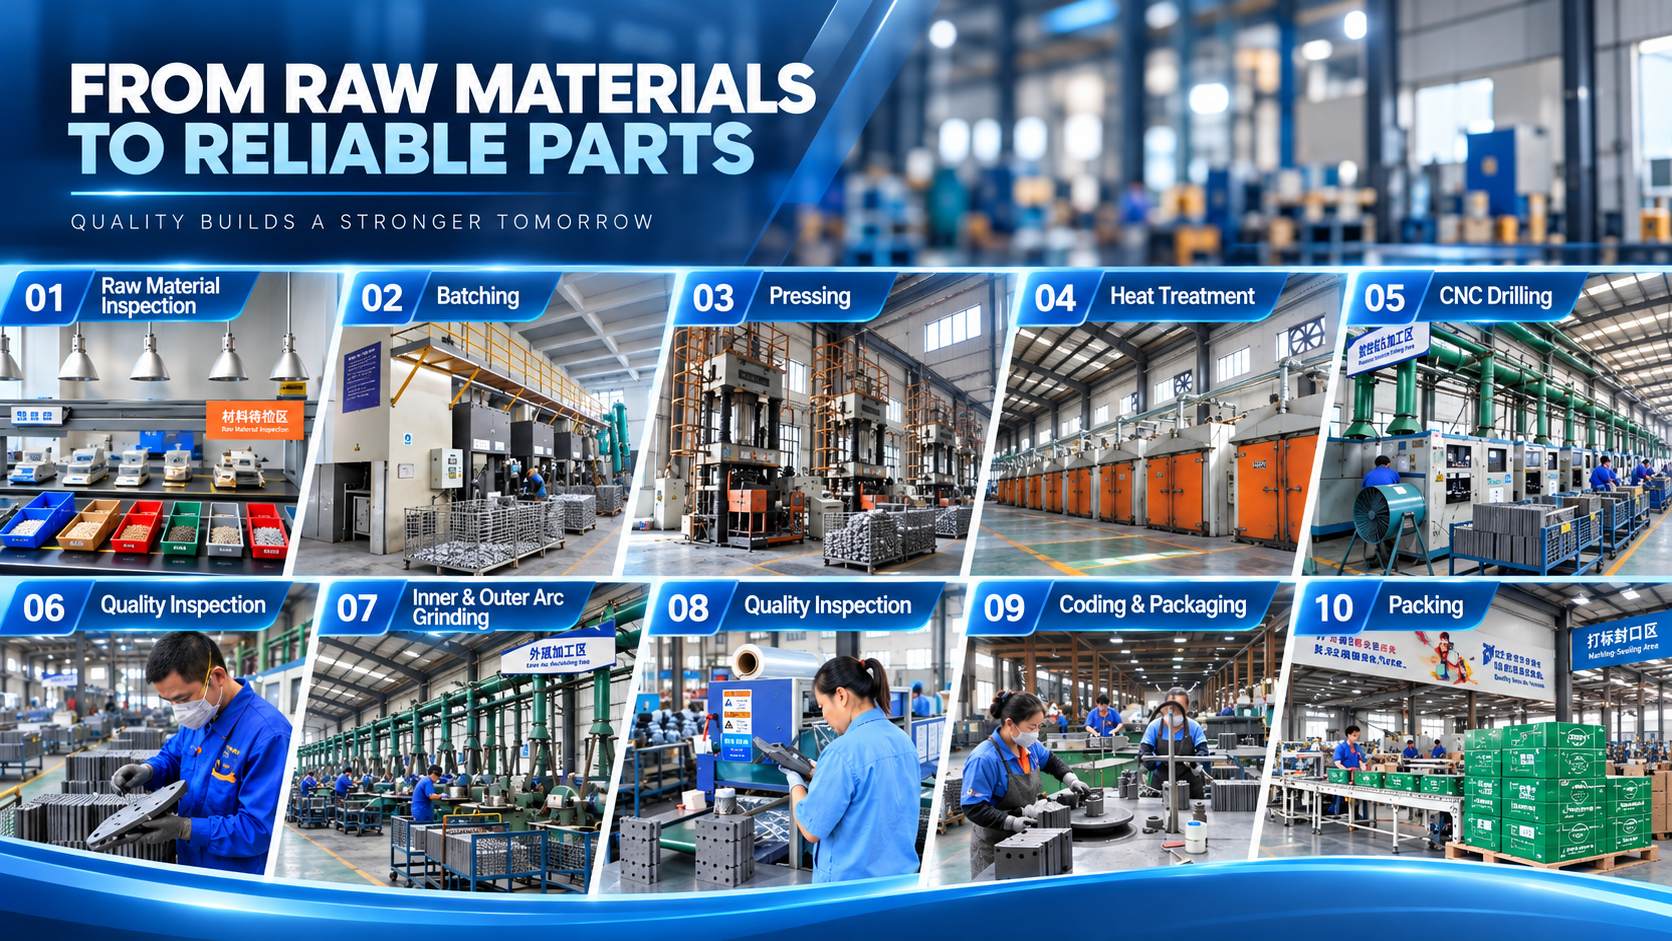
Chaque garniture de frein Toughpro passe une chaîne stricte de contrôles qualité avant de quitter l’usine. Voici comment le processus fonctionne, étape par étape.
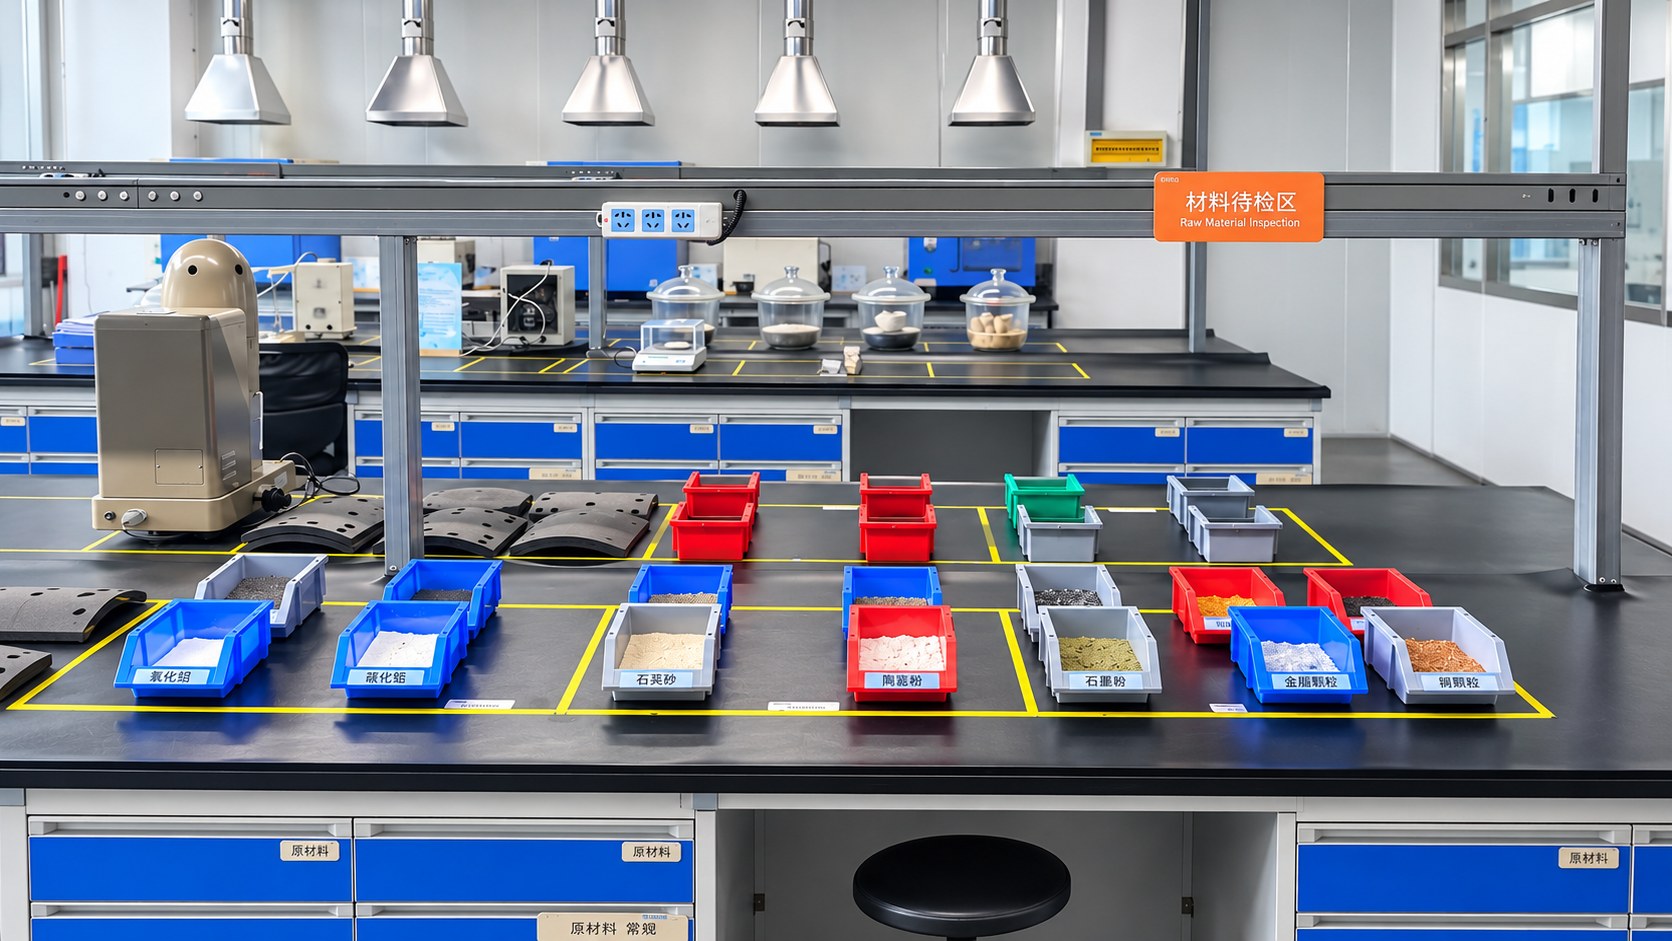
Chaque lot entrant de matière première est échantillonné et testé avant d’entrer dans l’entrepôt.
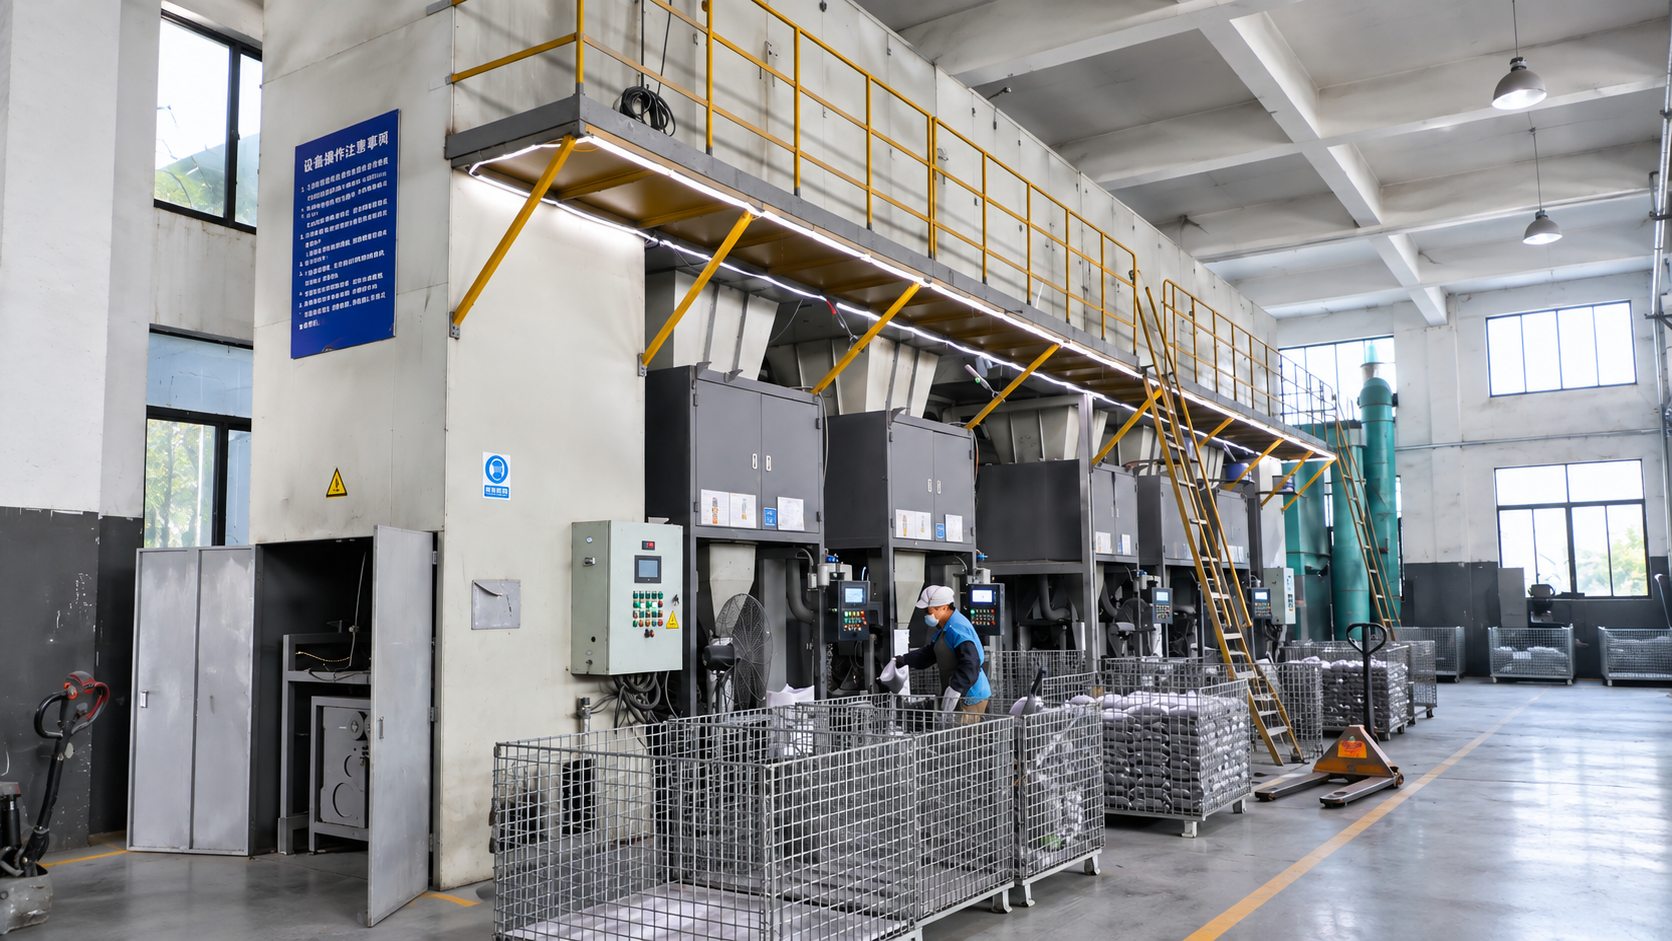
Un système de traitement automatique des regroupements pèse ensuite chacun des dizaines de matériaux présents dans la formule, et l’uniformité du mélange est vérifiée après le mélange.
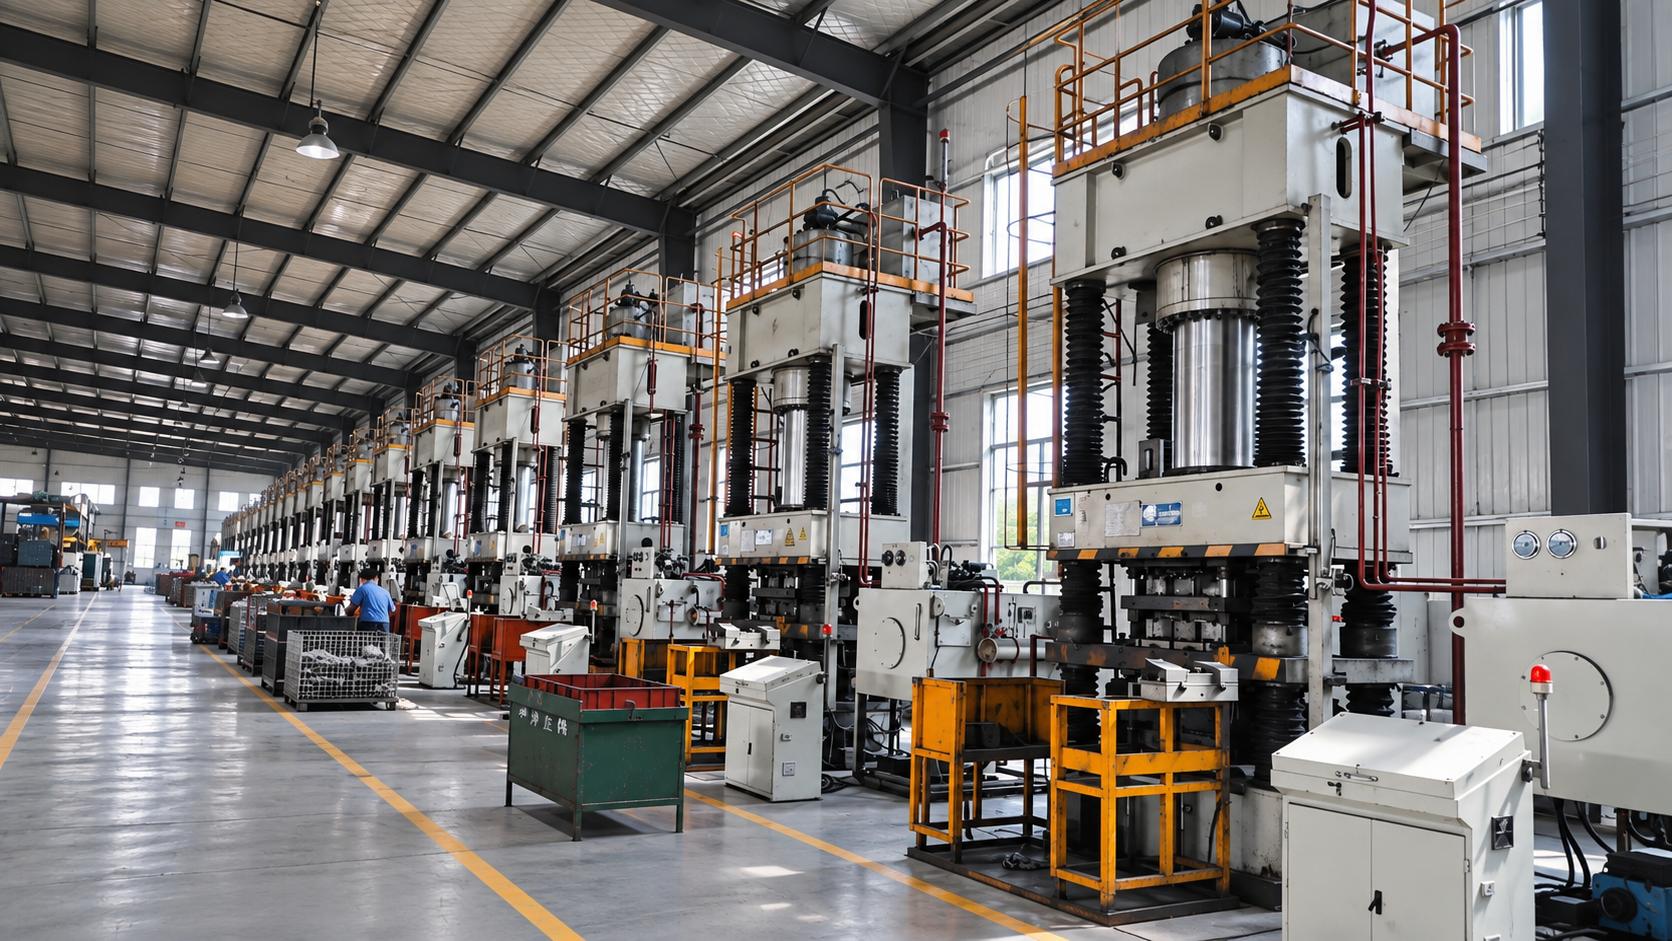
Les presses hydrauliques à quatre colonnes et multicavités contrôlent la température dans un délai de 1 degré C, avec une pression et un timing précis, tandis que la pesée en ligne maintient l’erreur de poids à moins de 1 gramme.
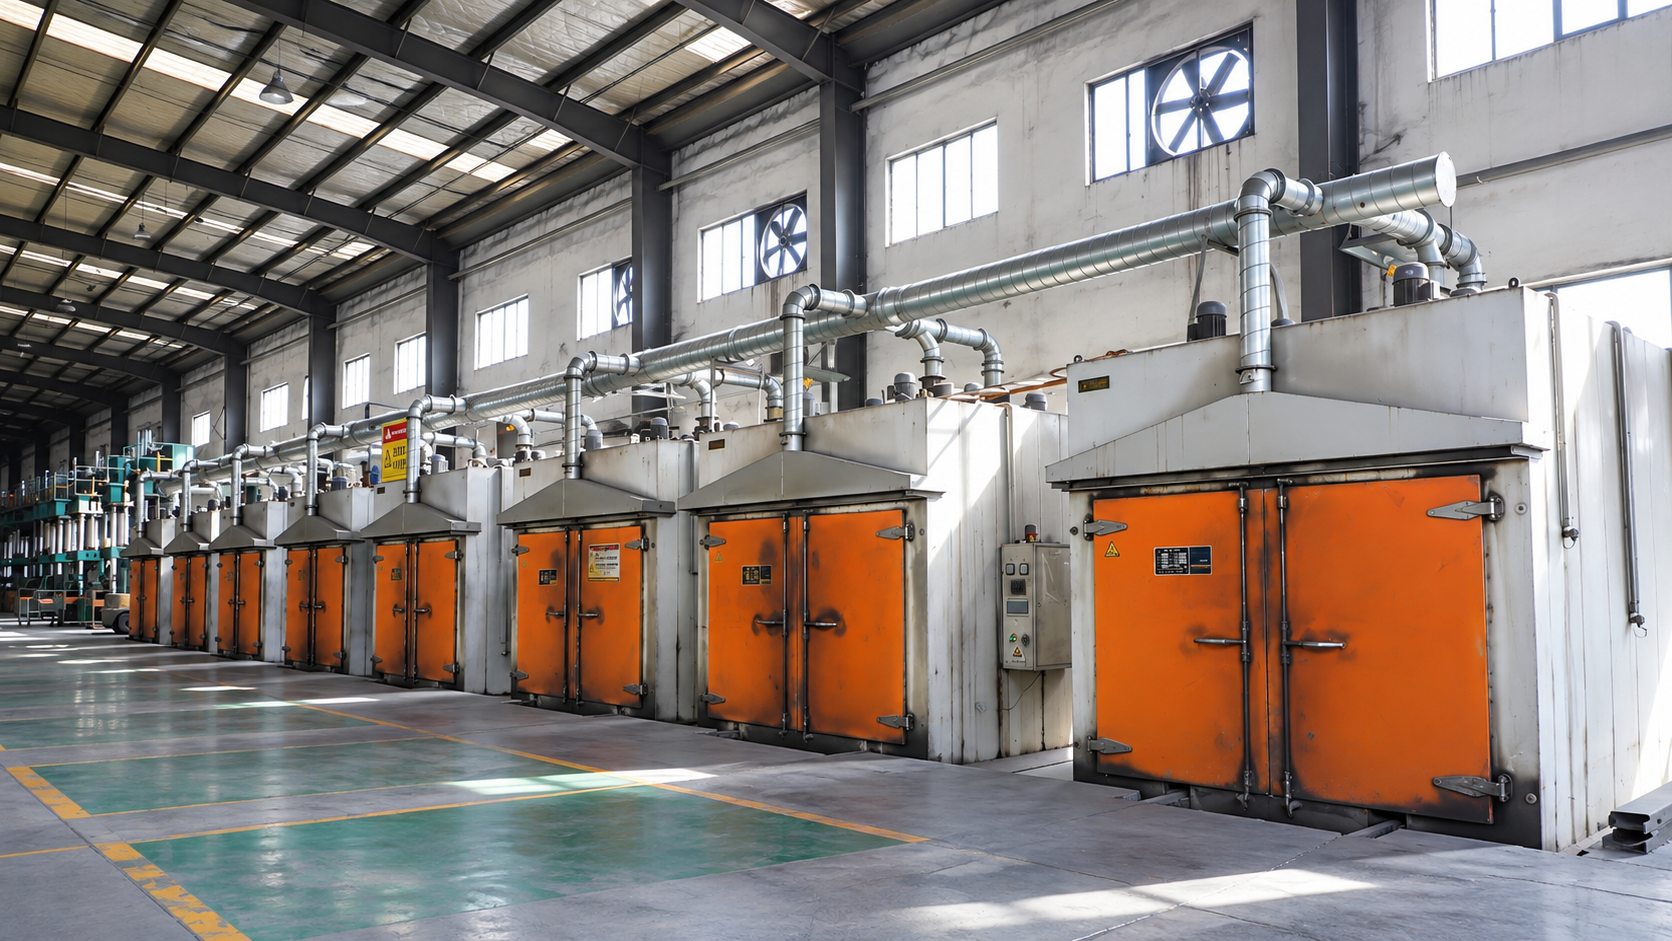
Un opérateur dédié surveille la courbe de traitement thermique de 12 heures afin de stabiliser la performance de friction.
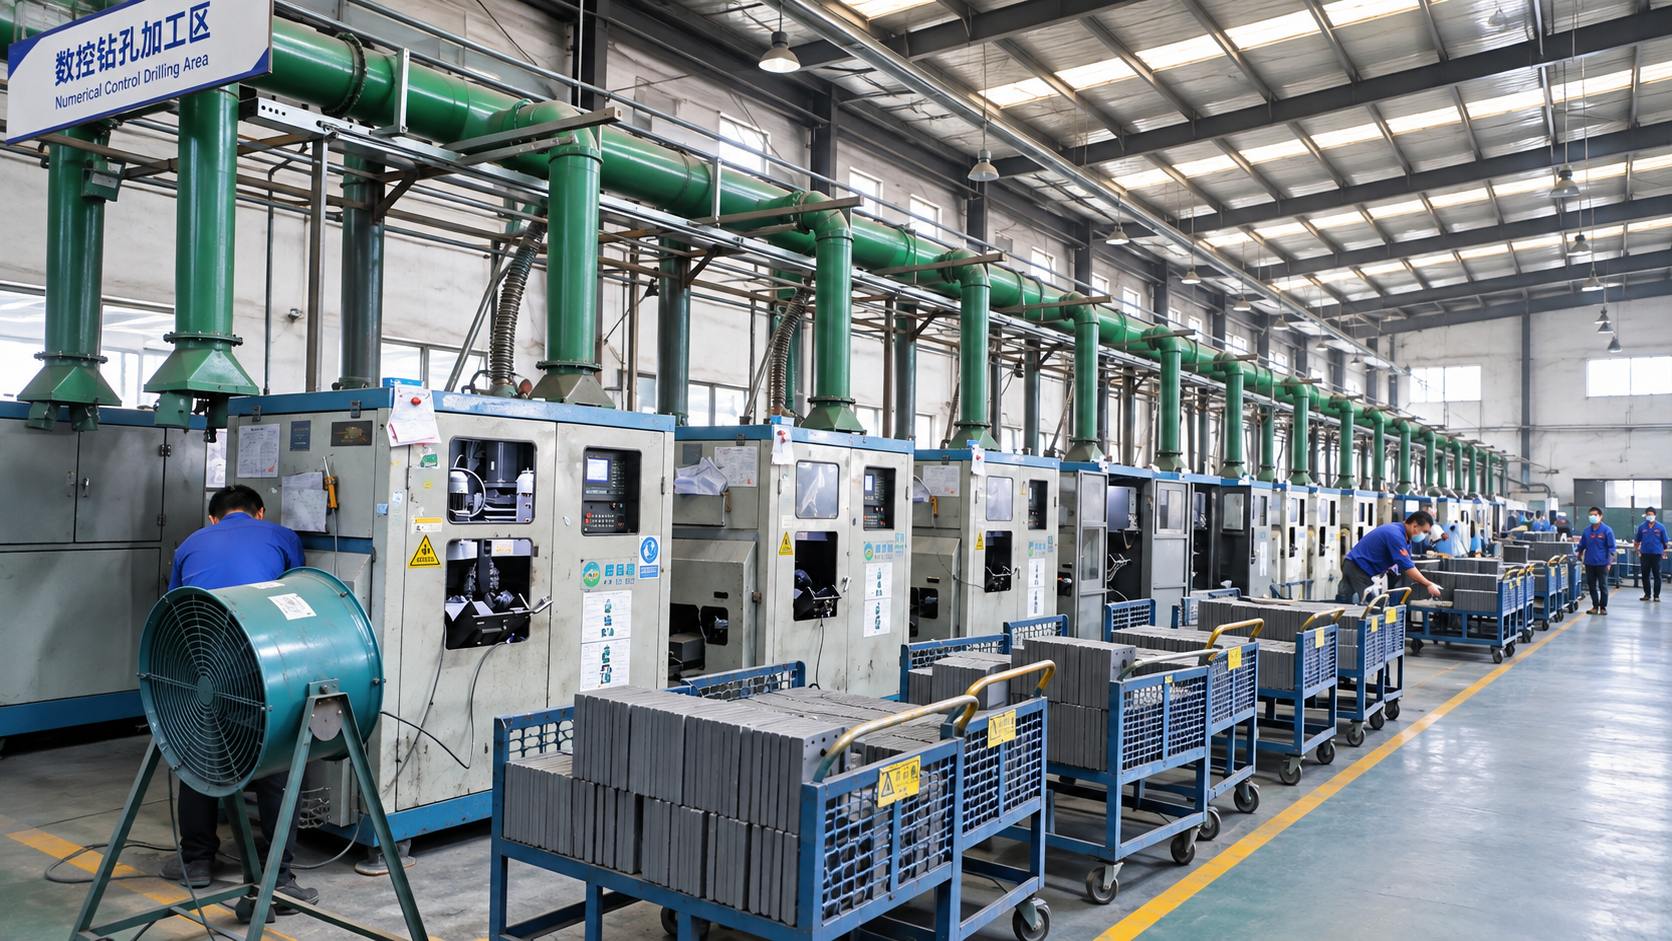
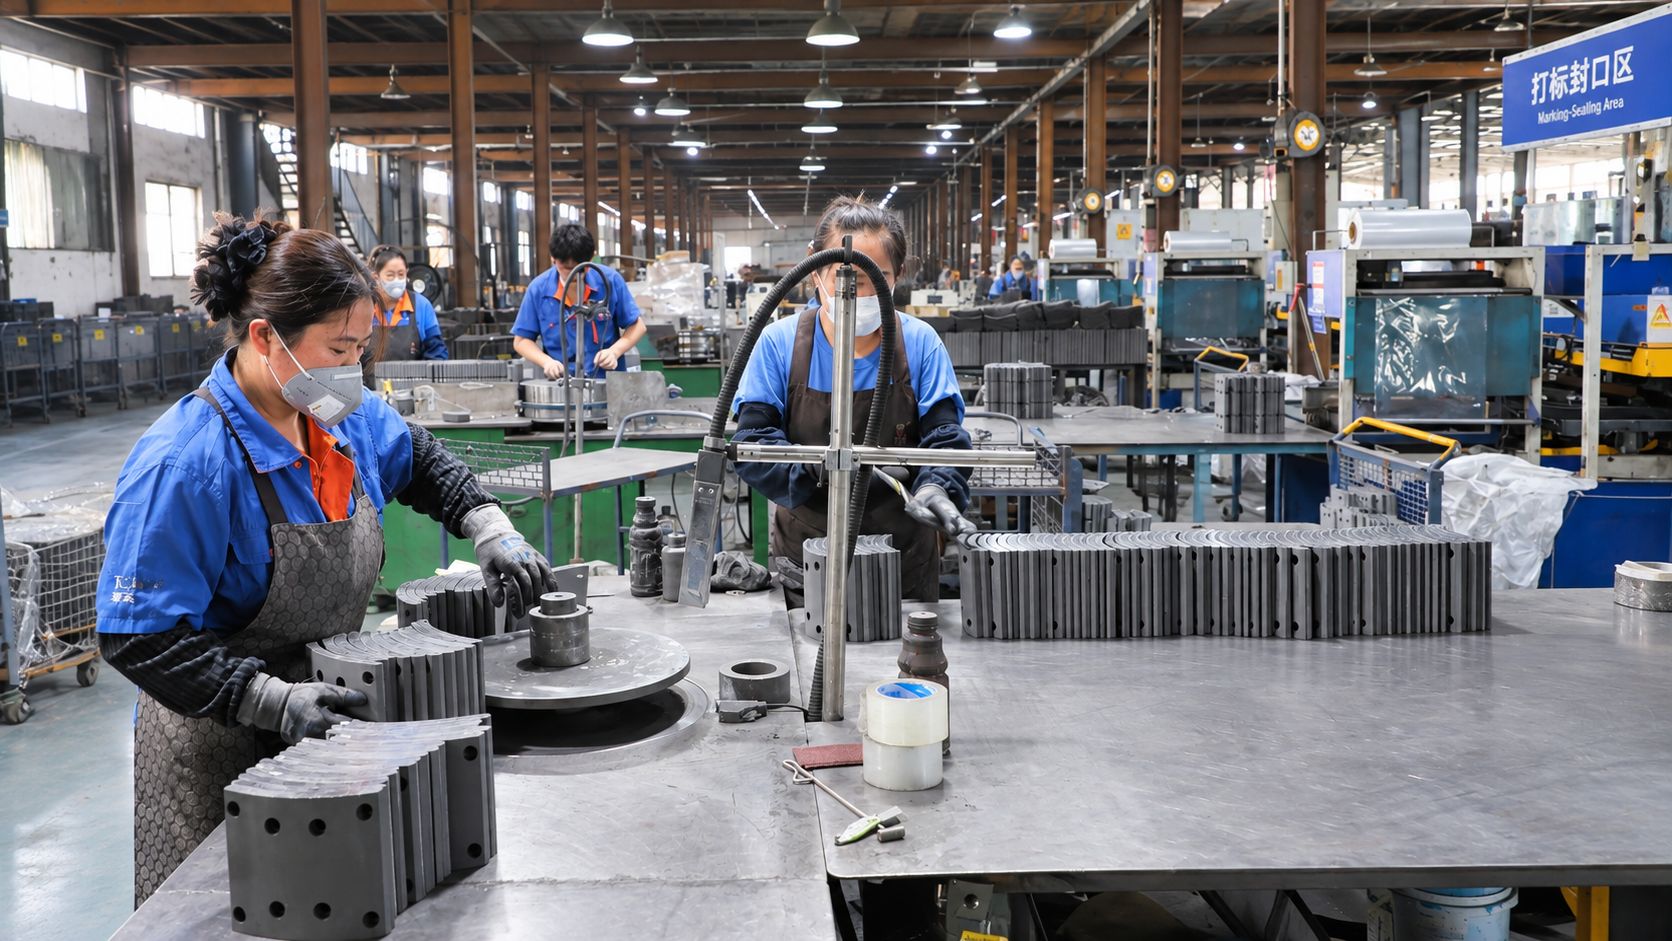
Les plateformes de forage CNC vérifient la rondeur, la position et la taille du trou afin d’éviter les fissures de contrainte après l’installation.
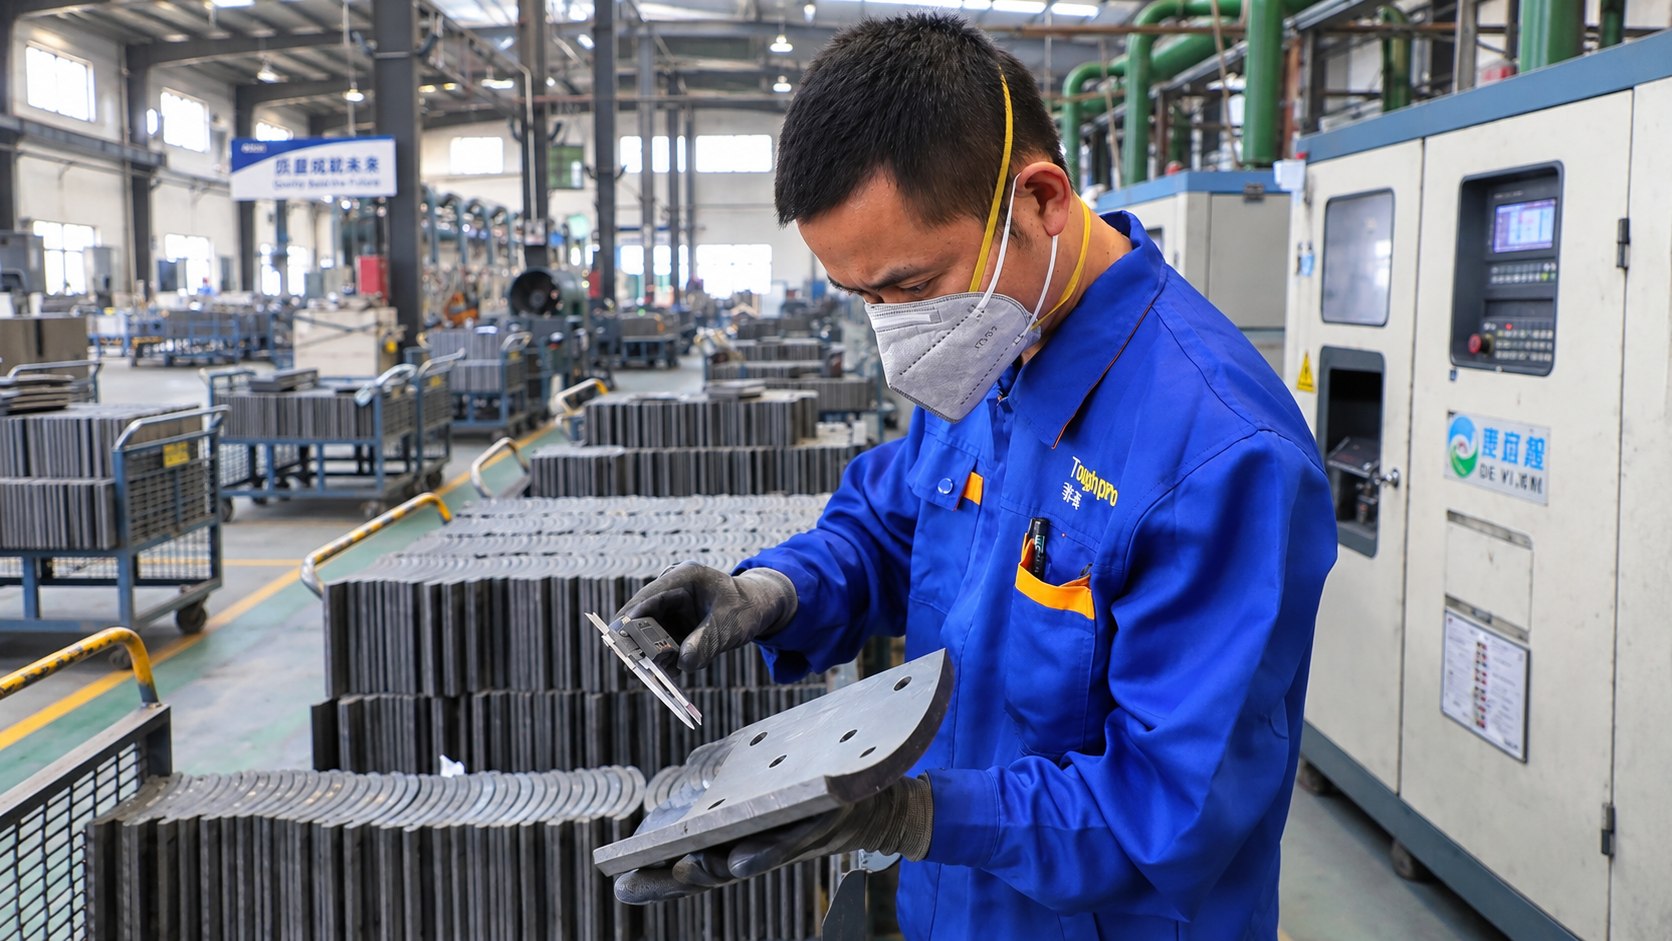
Deux inspecteurs dédiés effectuent des contrôles ponctuels non programmés sur chaque lot de la ligne afin de vérifier la précision dimensionnelle et l’intégrité structurelle lors de l’usinage.
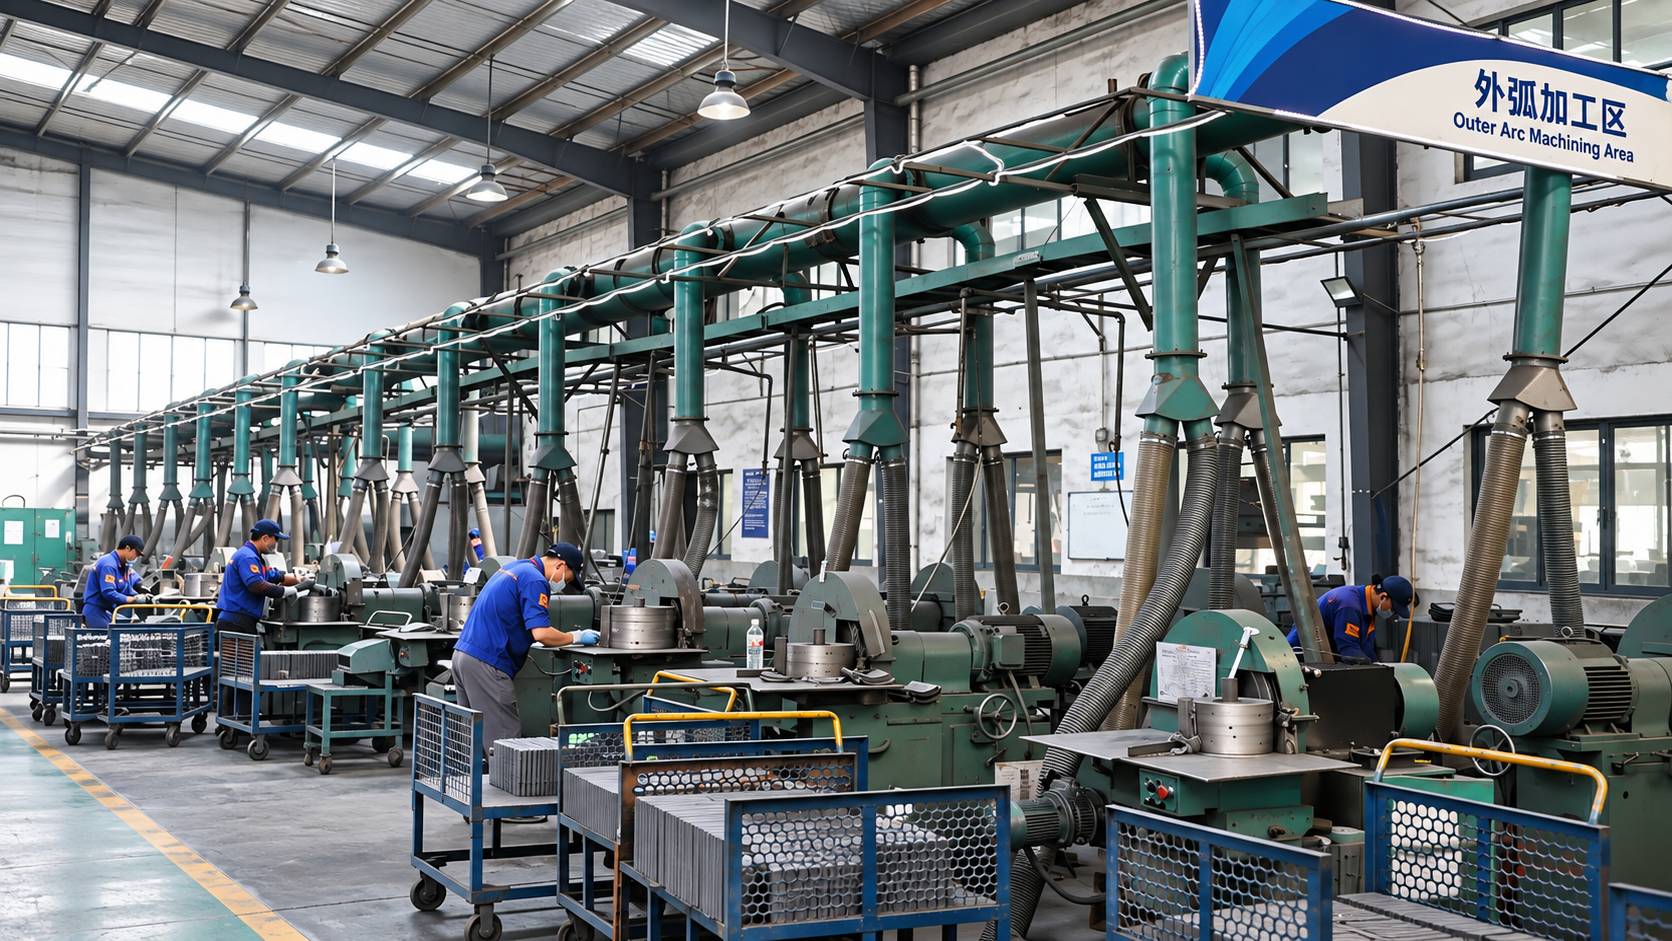
Les meuleuses combinées maintiennent une tolérance d’épaisseur de 0,02 mm et vérifient le parallélisme et la platitude pour un ajustement parfait au tambour ou au disque de frein.
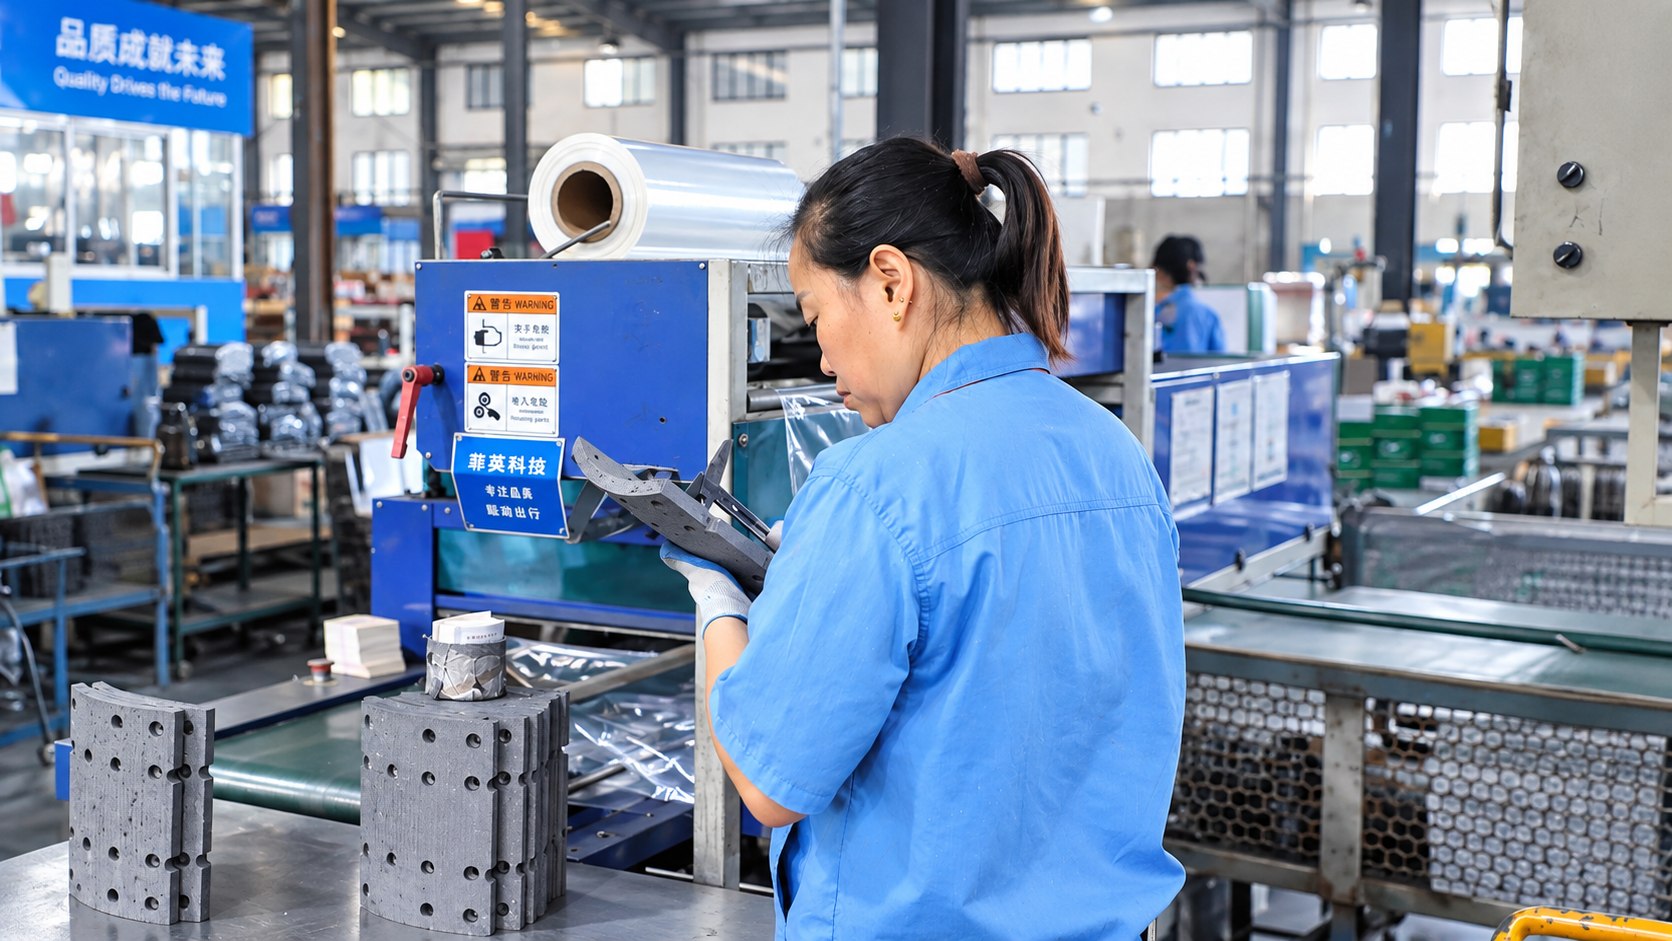
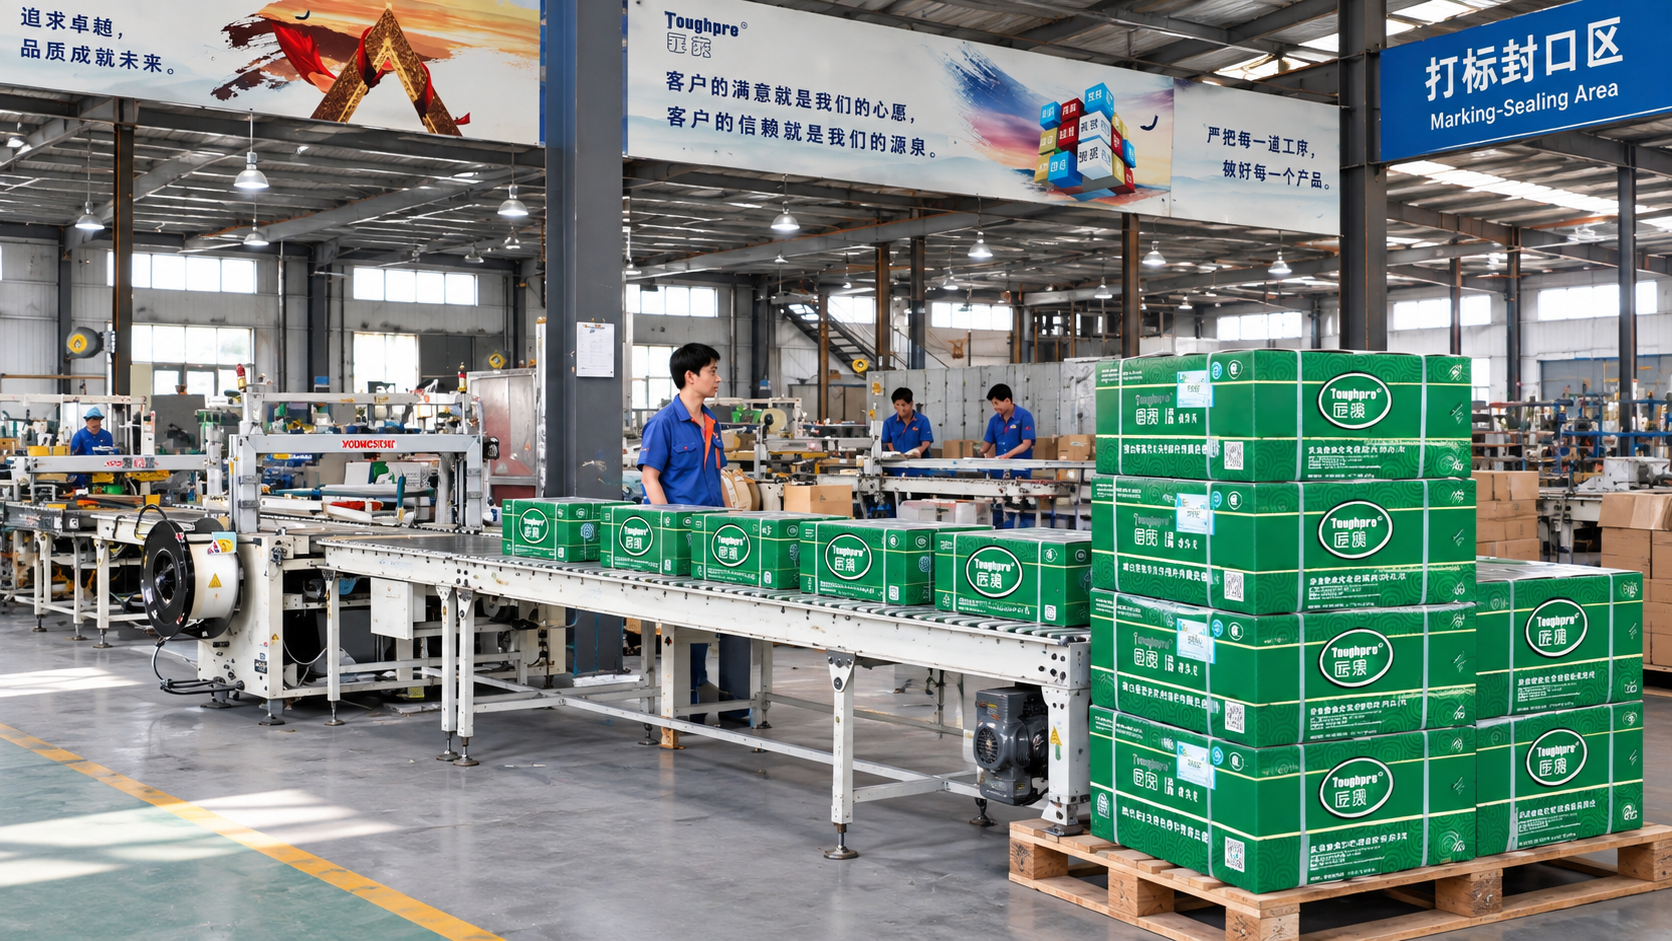
Les codes spécifiques au lot sont imprimés pour permettre une traçabilité complète de la matière première au produit fini, suivis d’un emballage protecteur en plastique.
Les produits finis sont emballés par des presseuses automatiques, vérifiés pour leur apparence et relâchés à l’entrepôt seulement après avoir passé chaque point de contrôle.
Contactez TOUGHPRO dès aujourd’hui. Notre équipe expérimentée de vente et d’ingénierie fournira un support technique professionnel et des devis compétitifs dans les 24 heures.